
 Onderdelen bekijken
Lading en scheepsvoorraden (IMDG-etiketten), schilderwerk, smering en routineonderhoud
Schilderen: roestgraden, voorbehandeling, verflagen en veiligheid
1De les in gewone woorden
Verf houdt alleen goed op een goed voorbereid oppervlak. Volg het productblad, let op het weer en behandel oplosmiddelen als brand- en gezondheidsgevaar.
Waarom voorbehandelen
Verf beschermt staal alleen als het hecht aan schoon, droog en deugdelijk metaal. De meeste gebreken ontstaan door slechte oppervlaktevoorbehandeling: achtergebleven roest, zout, vet of losse oude verf. Was zout af met zoet water en verwijder vet met een ontvetter voordat je begint.
Roestgraden
ISO 8501-1 beschrijft ongecoat staal. Walshuid is de harde oxidelaag die na warmwalsen achterblijft. Putcorrosie betekent kleine putjes door corrosie. A: grotendeels intacte walshuid, weinig roest. B: beginnende roest en afbladderende walshuid. C: walshuid weggeroest of verwijderbaar, lichte putcorrosie zichtbaar. D: walshuid verdwenen, algemene putcorrosie.
Voorbehandelingsgraden
St 2 betekent grondig reinigen met hand- of machinaal gereedschap; St 3 is zeer grondig, met een metaalglans als resultaat. Sa 1 is licht stralen; Sa 2, grondig; Sa 2½, zeer grondig, met alleen lichte verkleuringen; Sa 3, visueel schoon staal. Volg het technische productblad van de coating.
Gereedschap
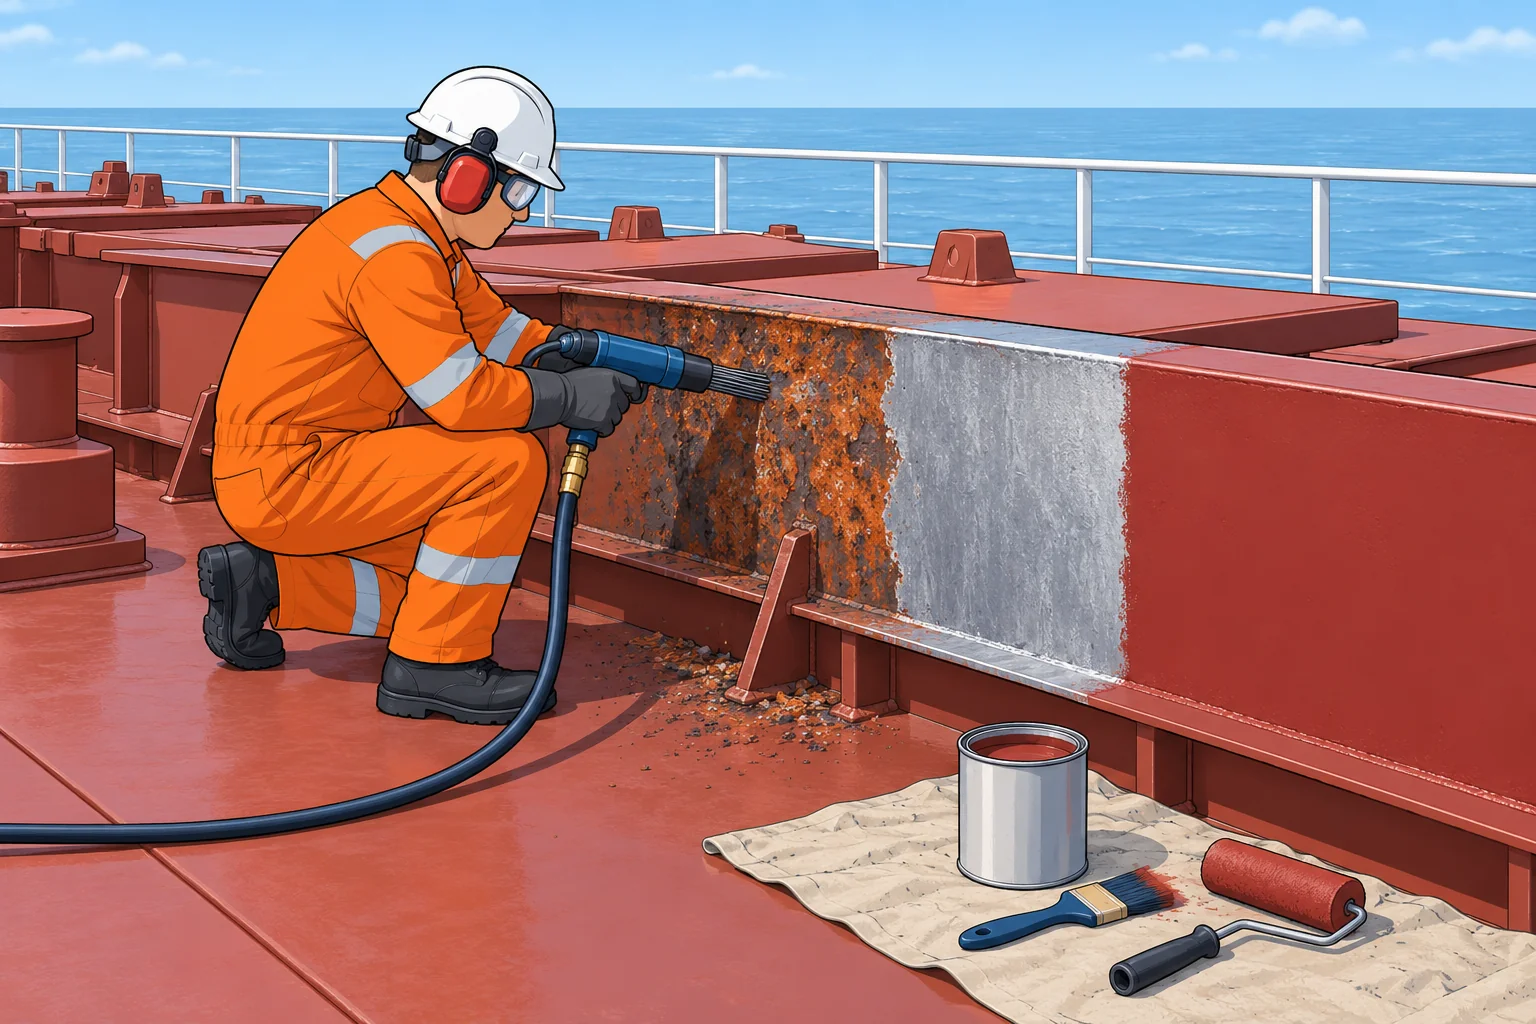
Een staalborstel of schraper verwijdert losse roest. Een naaldenbikhamer heeft veel stalen naalden die door perslucht worden aangedreven en dikke roest en walshuid wegbikken. Roterende schijven en slijpmachines reinigen kleinere vlakken. Stralen met straalmiddel geeft het beste oppervlak en wordt meestal door aannemers gedaan. Naaldenbikhamers en slijpmachines veroorzaken hand-armtrillingen. Neem pauzes en volg de grenzen aan boord.
Lagen en wachttijden
Breng de primer, de eerste beschermende laag, aan voordat opnieuw roest ontstaat. Breng daarna de voorgeschreven lagen aan. Het technische productblad (TDS) geeft de minimale en maximale overschildertijden tussen lagen: te vroeg sluit oplosmiddel in; te laat kan de hechting verzwakken. Het dauwpunt is de temperatuur waarbij vocht condenseert. Houd droog staal minstens 3 °C daarboven, met de luchtvochtigheid binnen de TDS-grens, vaak 85 %.
Gezondheid en brand
Draag een veiligheidsbril, handschoenen en overall, plus gehoorbescherming bij lawaaiig gereedschap. Kies met het veiligheidsinformatieblad (SDS) en de taakbeoordeling adembescherming tegen stof en oplosmiddeldamp. Oplosmiddeldamp is giftig en brandbaar: ventileer en houd roken en heet werk op afstand. Bewaar verf en verdunners in de verfbergplaats, die brandbeveiliging heeft. Voor werk op hoogte, buitenboord en in besloten ruimten: zie Touwen: veiligheid aan dek.
2Kerngegevens
- Roestgraden (ISO 8501-1)
- A (weinig roest) tot D (algemene putcorrosie)
- Voorbehandelingsgraden
- St 2, St 3 met hand- of machinaal gereedschap; Sa 2½ vrijwel blank gestraald
- Weersgrens
- Staal ≥ 3 °C boven het dauwpunt; luchtvochtigheid vaak ≤ 85 %
- Overschilderen
- Binnen de minimale en maximale wachttijd van het productblad
3Kernpunten
- 1
De meeste verfgebreken komen door slechte oppervlaktevoorbehandeling: achtergebleven zout, vet, roest of losse verf.
- 2
Roestgraden A–D; voorbehandeling St 2/St 3 met gereedschap, Sa 2½ door stralen.
- 3
Breng snel na het voorbehandelen primer aan; volg de overschildertijden op het productblad.
- 4
Schilder alleen op droog staal dat minstens 3 °C boven het dauwpunt is.
- 5
Oplosmiddelen zijn giftig en brandbaar: ventilatie, PBM, geen heet werk dichtbij; opslag in de verfbergplaats.
4Veelgemaakte fouten
Fout: Schilder direct over roestschilfers; de nieuwe laag sluit ze in.
Goed: Verwijder losse roest en walshuid en reinig tot de graad die het productblad voorschrijft. Verf over roest bladdert snel af.
Fout: Het dek ziet er bij zonsopkomst droog uit, dus je kunt gaan schilderen.
Goed: Controleer de staaltemperatuur en het dauwpunt. Houd de marge van het productblad aan, meestal minstens 3 °C, en zorg voor een droog oppervlak.
Fout: Wacht een week met de tweede laag, zodat de eerste goed kan uitharden.
Goed: Volg de maximale overschildertijd op het productblad. Daarna kan de volgende laag zonder extra voorbehandeling slecht hechten.
5Praktijkgeval en examentips
De bootsman vraagt je om 0700 roestplekken op een stalen luikhoofd, de opstaande rand rond een luik, bij te werken. De lucht was ’s nachts vochtig. Het staal is koud en het dauwpunt is 14 °C. Een oppervlaktethermometer geeft op het staal 15 °C aan.
Toon het antwoord
De marge van 1 °C is te klein. Bij het huidige dauwpunt van 14 °C wacht je tot het staal minstens 17 °C is. Controleer ook alle andere TDS-voorwaarden. Bereid de plekken voor: was zout af en verwijder losse roest met een staalborstel of naaldenbikhamer. Gebruik de oog-, gehoor-, huid- en stofbescherming die voor de taak is gekozen. Breng primer aan zodra de omstandigheden aan het TDS voldoen.
Examentips
- Voorbehandeling bepaalt de levensduur van verf: wassen met zoet water, ontvetten, roest en losse verf verwijderen.
- ISO 8501-1: roestgraden A–D; St 2/St 3 hand- of machinaal gereedschap; Sa 2½ stralen.
- Primer snel na voorbehandeling; overschilderen binnen de minimale en maximale wachttijd van het productblad.
- Staal ≥ 3 °C boven dauwpunt; PBM, ventilatie, geen heet werk; verfbergplaats.
Dit onderdeel afronden
Als je het gelezen hebt, beantwoord je drie vragen. Heb je ze alle drie goed, dan is het onderdeel afgerond; alleen de pagina openen telt niet.
Mijn notities bij dit onderdeel
Geen notities