
 Einheiten ansehen
Ladung und Schiffsvorräte (IMDG-Gefahrzettel), Anstricharbeiten, Schmierung und routinemäßige Instandhaltung
Anstricharbeiten: Rostgrade, Oberflächenvorbereitung, Schichten und Sicherheit
1Die Lektion in einfachen Worten
Ein Anstrich hält nur auf gut vorbereitetem Untergrund. Beachte das Datenblatt und das Wetter. Lösemittel gefährden die Gesundheit und können Brände verursachen.
Warum vorbereiten?
Farbe schützt Stahl nur, wenn sie auf sauberem, trockenem, tragfähigem Metall haftet. Die meisten Schäden entstehen durch mangelhafte Oberflächenvorbereitung: Rost, Salz, Fett oder lose Altanstriche bleiben darunter. Wasche vor Beginn Salz mit Süßwasser ab und entferne Fett mit einem Entfettungsmittel.
Rostgrade
ISO 8501-1 beschreibt unbeschichteten Stahl. Walzhaut ist die harte Oxidschicht vom Warmwalzen. Lochkorrosion bildet kleine Vertiefungen durch Korrosion. A: überwiegend feste Walzhaut, wenig Rost. B: beginnende Rostbildung und abblätternde Walzhaut. C: Walzhaut weggerostet oder entfernbar, leichte Lochkorrosion sichtbar. D: keine Walzhaut mehr, verbreitete Lochkorrosion.
Vorbereitungsgrade
St 2 bedeutet gründliche Reinigung von Hand oder mit maschinellen Werkzeugen. St 3 ist sehr gründlich und ergibt metallischen Glanz. Sa 1 ist leichtes Strahlen; Sa 2 gründliches; Sa 2½ sehr gründliches mit nur geringen verbleibenden Verfärbungen; Sa 3 Strahlen bis auf visuell sauberen Stahl. Beachte das technische Datenblatt des Anstrichs.
Werkzeuge
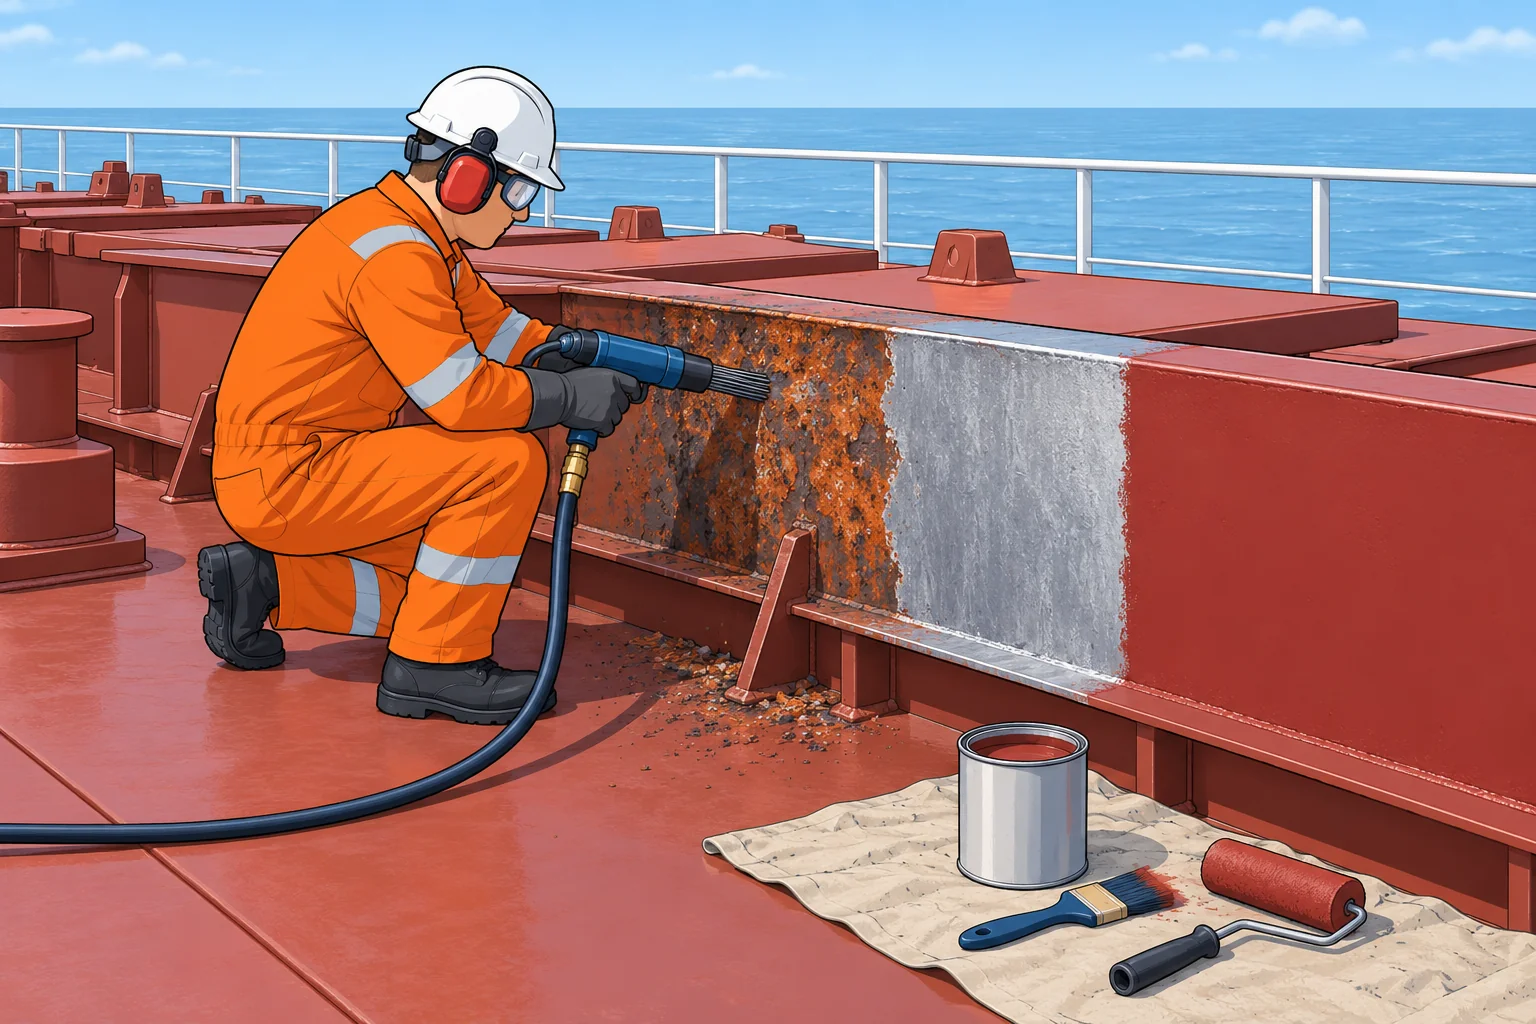
Eine Drahtbürste oder ein Schaber entfernt losen Rost. Ein Nadelentroster schlägt mit vielen druckluftbetriebenen Stahlnadeln starken Rost und Walzhaut ab. Schleifscheiben und Schleifmaschinen reinigen kleinere Flächen. Strahlen mit Strahlmitteln liefert die beste Oberfläche und wird meist von Fachfirmen ausgeführt. Nadelentroster und Schleifmaschinen verursachen Hand-Arm-Vibrationen. Mache Pausen und beachte die Grenzwerte an Bord.
Schichten und Zeitabstände
Trage die Grundierung, die erste Schutzschicht, vor erneuter Rostbildung auf. Es folgen die vorgeschriebenen Schichten. Das technische Datenblatt (TDS) nennt die kürzesten und längsten Überarbeitungsintervalle zwischen Anstrichen: Zu früh bleiben Lösemittel eingeschlossen, zu spät kann die Haftung leiden. Der Taupunkt ist die Temperatur, bei der Feuchtigkeit kondensiert. Trockener Stahl muss mindestens 3 °C darüber liegen. Halte die Feuchtegrenze im TDS ein, oft 85 %.
Gesundheit und Brand
Trage Schutzbrille, Handschuhe, Overall und bei lauten Werkzeugen Gehörschutz. Wähle Atemschutz gegen Staub und Lösemitteldämpfe anhand des Sicherheitsdatenblatts (SDB) und der Gefährdungsbeurteilung. Lösemitteldämpfe sind giftig und entzündbar. Lüfte gut. Rauche dort nicht und halte Heißarbeiten fern. Lagere Farben und Verdünner im Farbenraum mit Brandschutz. Arbeiten in der Höhe, außenbords und in geschlossenen Räumen: siehe Tauwerk: Sicherheit an Deck.
2Wichtige Daten
- Rostgrade (ISO 8501-1)
- A (wenig Rost) bis D (verbreitete Lochkorrosion)
- Vorbereitungsgrade
- St 2, St 3 von Hand oder maschinell; Sa 2½ nahezu metallisch blank gestrahlt
- Wettergrenze
- Stahl ≥ 3 °C über Taupunkt; Luftfeuchte oft ≤ 85 %
- Überarbeiten
- Innerhalb des Mindest- und Höchstintervalls im Datenblatt
3Kernpunkte
- 1
Die meisten Anstrichschäden entstehen durch schlechte Oberflächenvorbereitung: Salz, Fett, Rost oder lose Farbe bleiben darunter.
- 2
Rostgrade A–D; Vorbereitung St 2/St 3 mit Werkzeugen, Sa 2½ durch Strahlen.
- 3
Grundiere bald nach der Vorbereitung. Halte das Überarbeitungsintervall des Datenblatts ein.
- 4
Streiche nur trockenen Stahl, der mindestens 3 °C über dem Taupunkt liegt.
- 5
Lösemittel sind giftig und entzündbar: lüften, PSA, keine Heißarbeiten in der Nähe. Lagerung im Farbenraum.
4Häufige Fehler
Falsch: Streiche direkt über Rostschuppen. Der neue Anstrich schließt sie ein.
Richtig: Entferne losen Rost und Walzhaut. Reinige bis zum Vorbereitungsgrad im Datenblatt. Farbe auf Rost blättert bald ab.
Falsch: Das Deck sieht im Morgengrauen trocken aus. Du kannst mit dem Streichen beginnen.
Richtig: Prüfe Stahltemperatur und Taupunkt. Halte den Abstand laut Datenblatt ein, meist mindestens 3 °C. Die Oberfläche muss trocken sein.
Falsch: Warte mit der zweiten Schicht eine Woche, damit die erste gut aushärtet.
Richtig: Beachte das maximale Überarbeitungsintervall im Datenblatt. Danach haftet die nächste Schicht ohne zusätzliche Vorbereitung möglicherweise nicht.
5Praxisfall & Prüfungstipps
Der Bootsmann bittet dich um 07:00 Uhr, Roststellen am erhöhten Stahlrand einer Luke auszubessern. Nachts war die Luft feucht. Der Stahl ist kalt, der Taupunkt liegt bei 14 °C. Ein Oberflächenthermometer zeigt am Stahl 15 °C.
Antwort zeigen
Der Abstand von 1 °C ist zu klein. Warte bei diesem Taupunkt von 14 °C auf mindestens 17 °C Stahltemperatur und prüfe alle weiteren TDS-Vorgaben. Bereite die Stellen vor: Salz abwaschen, losen Rost mit Drahtbürste oder Nadelentroster entfernen. Nutze den für die Arbeit festgelegten Augen-, Gehör-, Haut- und Staubschutz. Grundiere, sobald die Bedingungen das TDS erfüllen.
Prüfungstipps
- Oberflächenvorbereitung bestimmt die Haltbarkeit: mit Süßwasser waschen, entfetten, Rost und lose Farbe entfernen.
- ISO 8501-1: Rostgrade A–D; St 2/St 3 von Hand oder maschinell; Sa 2½ durch Strahlen.
- Bald nach der Vorbereitung grundieren. Zwischen den kürzesten und längsten Intervallen des Datenblatts überarbeiten.
- Stahl ≥ 3 °C über Taupunkt; PSA, Lüftung, keine Heißarbeiten; Farbenraum.
Diese Einheit abschließen
Wenn du sie gelesen hast, beantworte drei Fragen. Mit drei richtigen Antworten schließt du die Einheit ab; nur die Seite zu öffnen zählt nicht.
Meine Notizen zu dieser Einheit
Keine Notizen